


Um sistema de aplicação de motor linear não é apenas um motor linear com bom desempenho, mas também um sistema de controle que pode atender aos requisitos técnicos e econômicos em condições seguras e confiáveis. Com o desenvolvimento da tecnologia de controle automático e da tecnologia de microcomputadores, existem cada vez mais métodos de controle de motores lineares. A pesquisa em tecnologia de controle de motor linear pode ser dividida em três aspectos: um é a tecnologia de controle tradicional, dois é a tecnologia de controle moderna, três é a tecnologia de controle inteligente.
Técnicas de controle tradicionais, como controle de feedback PID e controle de desacoplamento, têm sido amplamente utilizadas no sistema servo CA. O controle PID contém as informações passadas, presentes e futuras no processo de controle dinâmico, e a configuração é quase ideal, tem forte robustez, é o modo de controle mais básico no sistema de acionamento de servomotor CA. Para melhorar o efeito de controle, o controle de desacoplamento e o controle vetorial são frequentemente usados.
Tecnologia e aplicação de controle de acionamento de motor linear
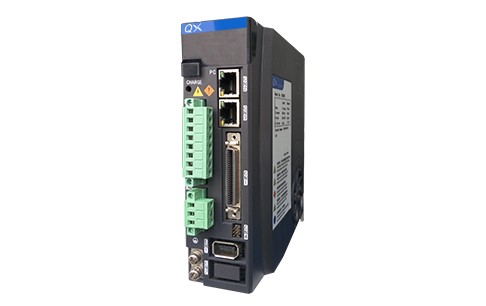
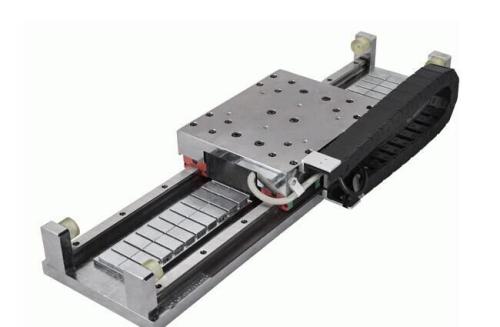
Foto: produtos de acionamento direto Zhongweixing QXL
A tecnologia de controle tradicional é simples e eficaz quando o modelo de objeto é fixo, inalterado e linear e as condições operacionais e o ambiente operacional são fixos. Mas em ocasiões de alto desempenho e microalimentação de alta precisão, devemos considerar a alteração da estrutura e dos parâmetros do objeto. Todos os tipos de influência não linear, mudança de ambiente operacional e interferência ambiental e outra variação de tempo e fator de incerteza, a fim de obter um efeito de controle satisfatório. Portanto, a moderna tecnologia de controle atraiu grande atenção na pesquisa de controle linear de servomotores. Métodos de controle comuns incluem controle adaptativo, controle de estrutura variável de modo deslizante, controle robusto e controle inteligente.
Nos últimos anos, controle de lógica difusa, controle de rede neural e outros métodos de controle inteligente foram introduzidos no controle do sistema de acionamento de motor linear. Atualmente, lógica fuzzy, rede neural, PID, controle H∞ e outros métodos de controle maduros existentes são combinados, aprendem uns com os outros, a fim de obter melhor desempenho de controle.
A aplicação da tecnologia de controle de acionamento do motor linear é a seguinte:
Sistema CNC para torneamento de pistão
No sistema de alimentação da máquina-ferramenta, a maior diferença entre o acionamento do motor linear e o acionamento do motor rotativo original é cancelar o elo de transmissão mecânica do motor para a bancada (placa de arrasto), o comprimento da corrente de transmissão de alimentação da máquina-ferramenta é encurtado para zero, então este modo de transmissão também é chamado de "transmissão zero". É precisamente por causa deste modo de "transmissão zero", traz o modo de acionamento do motor rotativo original que não pode alcançar o índice de desempenho e as vantagens. Primeiro, resposta de alta velocidade. Como algumas peças de transmissão mecânica com grande constante de tempo de resposta (como parafuso de avanço, etc.) . Em segundo lugar, alta precisão. O sistema de acionamento linear cancela o intervalo de transmissão e o erro causado pelo mecanismo mecânico, como o parafuso de avanço, e reduz o erro de rastreamento causado pelo atraso do sistema de transmissão durante o movimento de interpolação. A precisão de posicionamento da máquina-ferramenta pode ser muito melhorada pela detecção de posição linear e controle de feedback. Mecanismo de movimento linear usando motor linear tem sido aplicado com sucesso em torneamento CNC e retificação de peças com seção especial por causa de sua resposta rápida e alta precisão. Visando as peças de seção não circular com a maior produção, o Centro de Pesquisa de corte não circular da Universidade Nacional de Tecnologia de Defesa desenvolveu uma unidade de alimentação NC de alto ruído e grande curso baseada em motor linear. Quando usado para máquinas-ferramenta de pistão CNC, o tamanho da mesa é de 600 mm × 320 mm, o curso é de 100 mm, o empuxo máximo é de 160 N e a aceleração máxima pode chegar a 13 g. Como a unidade do motor linear e a mesa foram fixadas juntas, somente o controle de malha fechada pode ser adotado.
O diagrama do sistema de controle desta unidade é mostrado na figura.
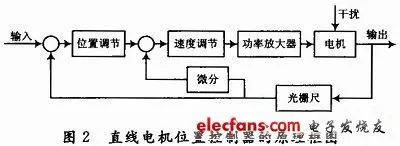
Este é um sistema de loop fechado duplo, com o loop interno sendo o loop de velocidade e o loop externo sendo o loop de posição. Régua de grade de alta precisão é usada como elemento de detecção de posição. A precisão do posicionamento depende da resolução da grade, e o erro mecânico do sistema pode ser eliminado pelo feedback para obter maior precisão.
Sistema CNC aberto com motor linear
O sistema NC é composto de PC e controlador de movimento programável aberto. O microcomputador geral e o sistema operacional Windows são usados como plataforma. O controlador de movimento na forma de plug-in padrão no PC é usado como o núcleo de controle para realizar a abertura do sistema NC. O esquema de projeto geral do sistema CNC aberto baseado em motor linear é mostrado na Figura 3.
O sistema adota o esquema de inserir a placa de controle de movimento PCI-8132 no slot de expansão do PC, que é composto de PC, placa de controle de movimento, servo driver, motor linear, bancada CNC e assim por diante. Entre eles, a bancada CNC é acionada por um motor linear, o controle servo e o controle lógico da máquina são completados pelo controlador de movimento, o controlador de movimento é programável, na forma de interpretação de sub-rotina de movimento e execução do programa CNC (código G, etc. ., suporte a expansão do usuário). O PCI-8132 é um 2-cartão de controle de movimento de eixo com interface PCI. Ele pode gerar pulso de alta frequência para acionar o motor de passo e o servo motor, controlar o movimento do motor de dois eixos e realizar a interpolação linear e circular. Na usinagem CNC, o feedback de posição é fornecido. O barramento PCI substituiu gradualmente o barramento ISA na tecnologia de controle industrial de hoje, tornando-se o formato de barramento convencional, tem muitas vantagens, como Plug and Play (Plug and Play), compartilhamento de interrupção, proporcionando aos usuários grande conveniência, é atualmente o mais avançado , o barramento mais comum no PC.